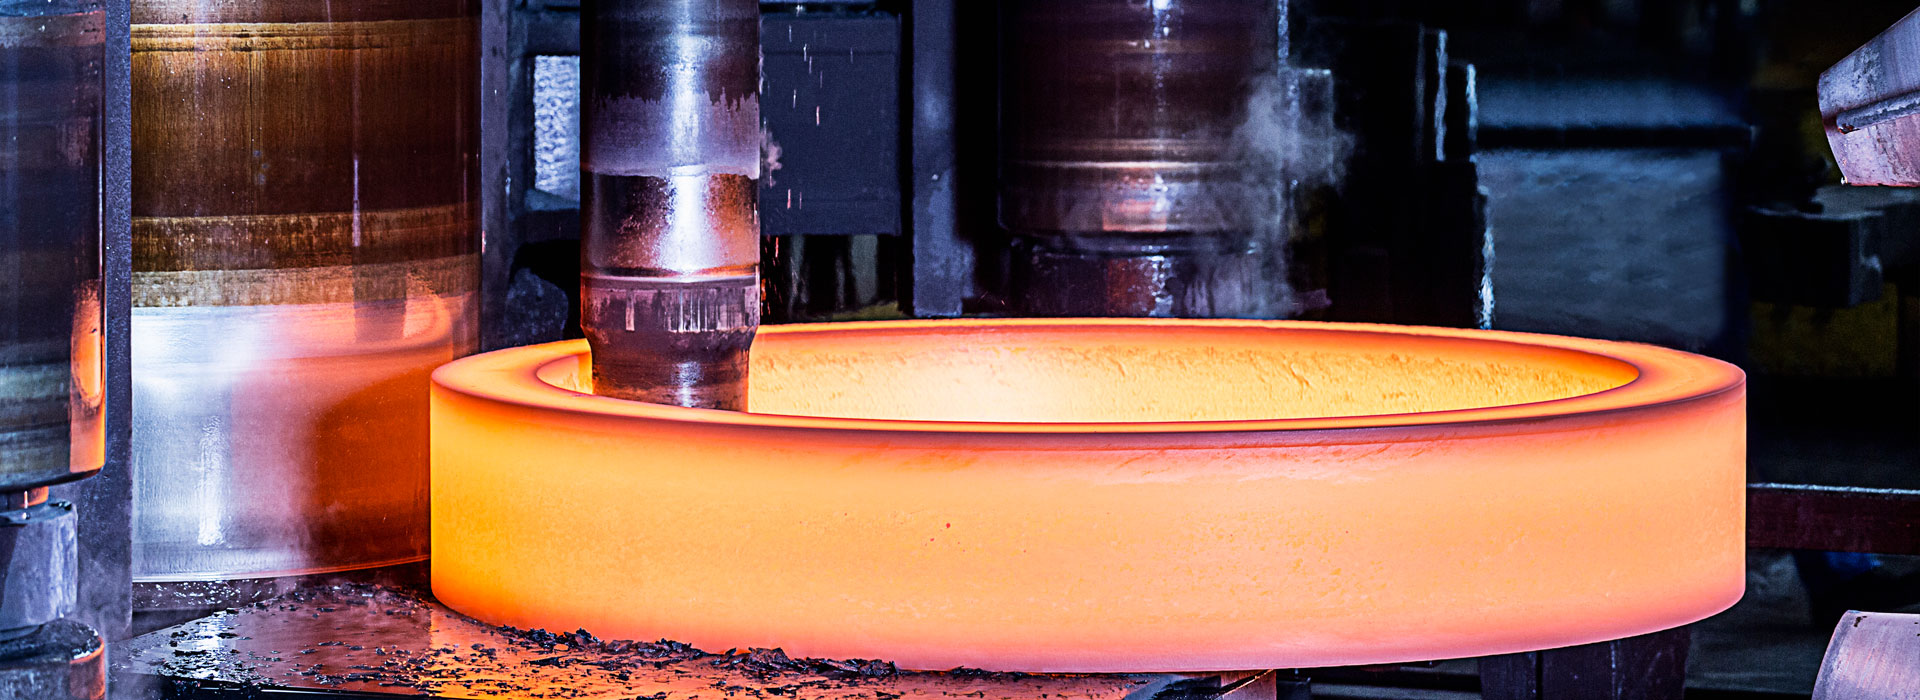
समुद्री फोर्जिंगका लागि उच्च गुणस्तरको कच्चा मालको चयन
समुद्रीका लागि उच्च गुणस्तरको कच्चा मालको चयनफोर्जिङहरू
समुद्री फोर्जिंगका लागि उच्च-गुणस्तरको कच्चा माल छनोट गर्दा, भौतिक गुणहरू, वातावरणीय अनुकूलता, निर्माण प्रक्रियाहरू, र उद्योग मापदण्डहरू जस्ता कारकहरूलाई व्यापक रूपमा ध्यानमा राख्न आवश्यक छ। निम्न मुख्य चरण र बुँदाहरू छन्:
1. सामग्रीको प्रकार र अनुप्रयोग परिदृश्यहरू स्पष्ट गर्नुहोस्
समुद्री फोर्जिंगका लागि, सामग्री चयन विशेष उद्देश्यमा आधारित हुनुपर्छ:
कार्बन स्टील (जस्तै A-क्लास र D-क्लास समुद्री स्टील): जहाज संरचनात्मक अवयवहरू (जस्तै रिब्स, डेक समर्थनहरू) को लागि प्रयोग गरिन्छ, यसले उच्च बल र वेल्डेबिलिटी आवश्यकताहरू पूरा गर्नुपर्छ।
मिश्र धातु इस्पात (जस्तै Cr-Mo स्टील, Ni-Cr स्टील): क्र्याङ्कशाफ्ट र गियरहरू जस्ता इन्जिनको महत्वपूर्ण भागहरूको लागि प्रयोग गरिन्छ, यो थकान र प्रभावको लागि प्रतिरोधी हुनुपर्छ।
स्टेनलेस स्टील (जस्तै 316L, डुप्लेक्स स्टील): उच्च क्षरण प्रतिरोध आवश्यक पर्ने संक्षारक वातावरणमा समुद्री पानी भल्भहरू, पम्प बडीहरू, आदिका लागि प्रयोग गरिन्छ।
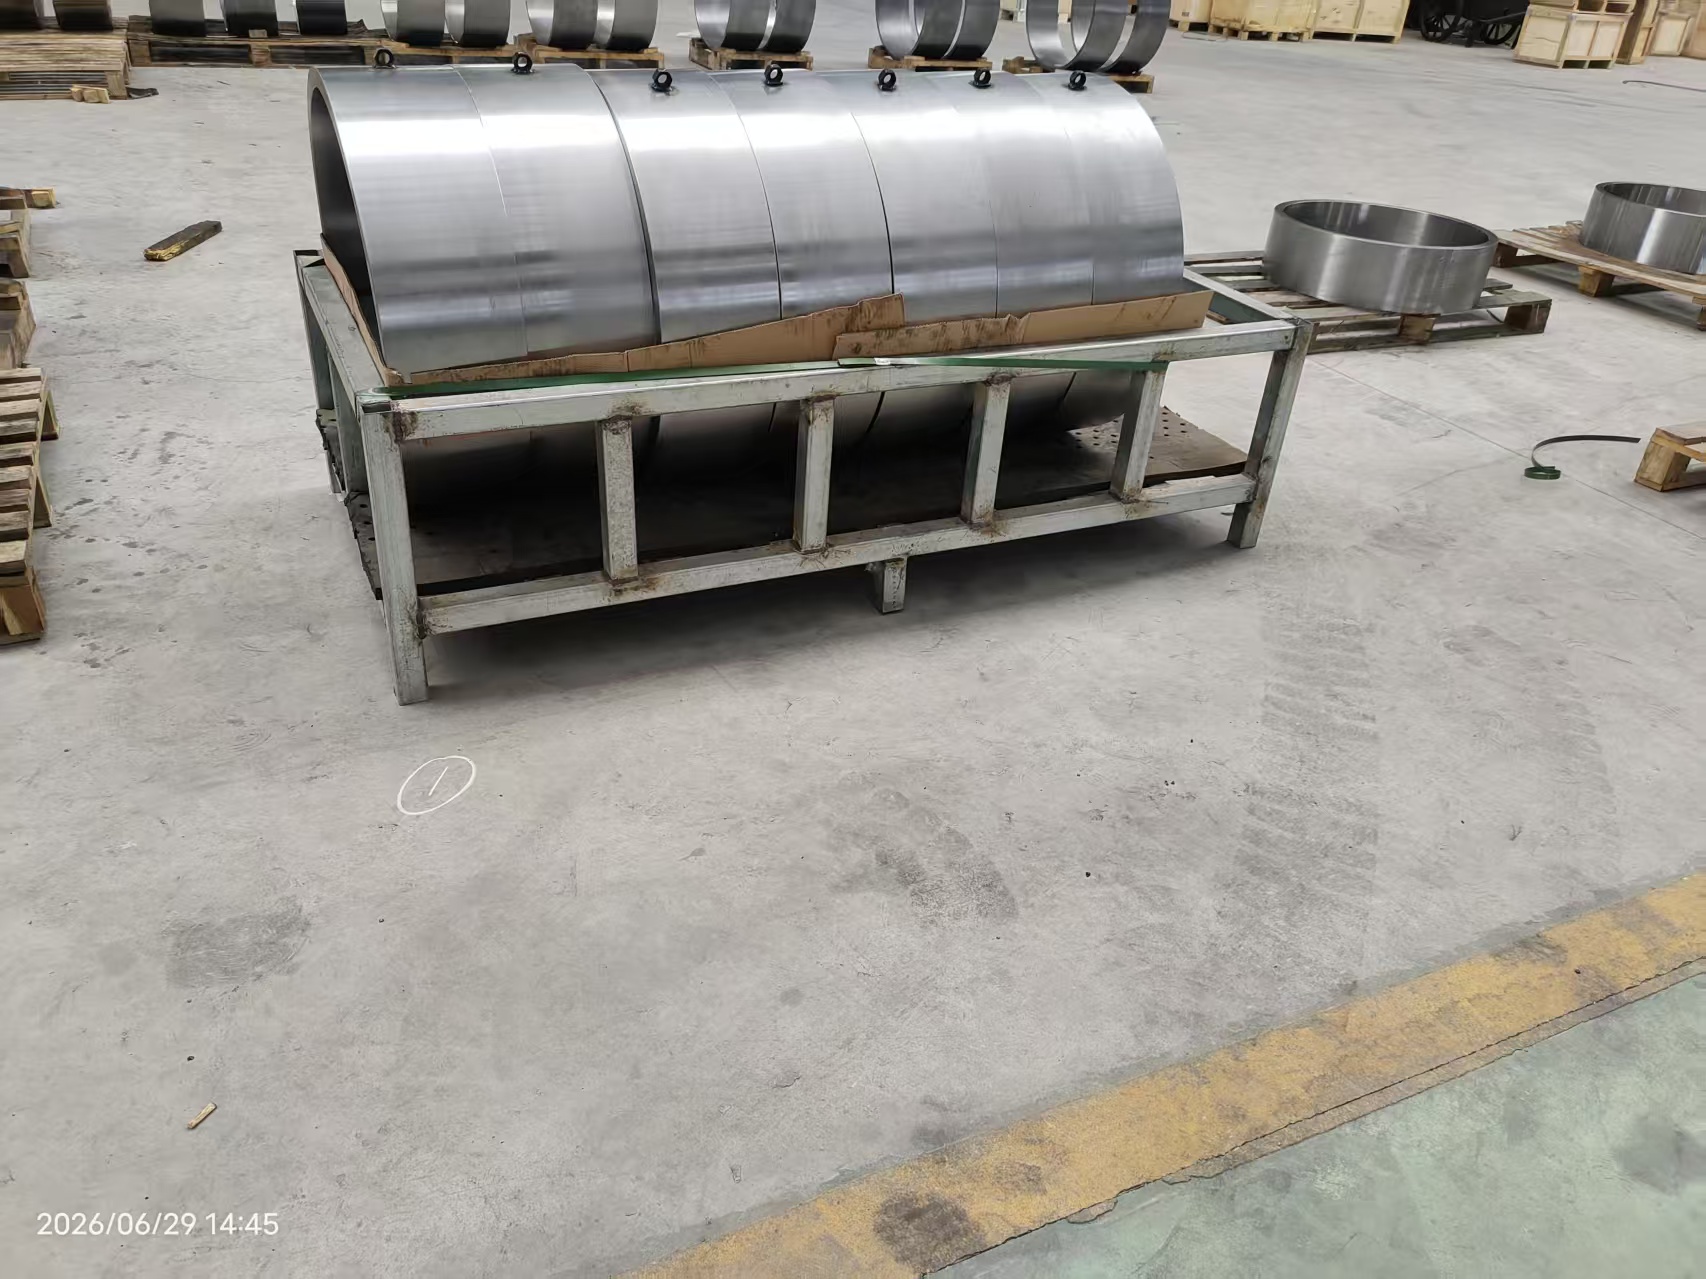
टाइटेनियम मिश्र धातु: उच्च-अन्तका जहाजहरू वा विशेष कम्पोनेन्टहरूमा प्रयोग गरिन्छ (जस्तै पनडुब्बीको भागहरू), यो जंग प्रतिरोधी, हल्का तौल हो, तर यसको उच्च लागत छ।
2. रासायनिक संरचना नियन्त्रण
मापदण्डहरू अनुरूप: वर्गीकरण समाजहरू (जस्तै ABS, DNV, LR, CCS) वा अन्तर्राष्ट्रिय मापदण्डहरू (ASTM, EN) को पालना गर्नुहोस्।
कम अशुद्धता तत्वहरू: सल्फर (S) र फस्फोरस (P) को सामग्री ≤ ०.०२५% हुनुपर्छ, तातो भंगुरता र चिसो भंगुरताबाट बच्न।
मिश्र धातु तत्व अनुकूलन: निकल (Ni) थप्दा कम-तापमान कठोरता बढाउँछ, क्रोमियम (Cr) ले क्षरण प्रतिरोध सुधार गर्दछ, र मोलिब्डेनम (Mo) ले अन्न संरचनालाई परिष्कृत गर्दछ।
3. मेकानिकल प्रदर्शन आवश्यकताहरू
शक्ति र कठोरता: उपज शक्ति (≥ 355 MPa), तन्य शक्ति (≥ 490 MPa), र कम तापमान (-40° C: ≥ 27 J) मा प्रभाव ऊर्जा।
जंग प्रतिरोध: समुद्री पानीको क्षरण प्रतिरोधी स्टिल छनोट गर्नुहोस् (जस्तै तामा (Cu) वा निकल (Ni) भएको स्टील), वा सतह उपचार (जस्तै ग्याल्भेनाइजेशन) गर्नुहोस्।
थकान विरोधी प्रदर्शन: फोर्जिंग प्रक्रिया र तातो उपचार मार्फत, अन्न संरचना अनुकूलित छ र आन्तरिक दोषहरू कम छन्।
4. उत्पादन प्रक्रिया आवश्यकताहरू
गल्ने प्रक्रिया: ग्यासहरू (H, O, N) कम गर्न र शुद्धता सुधार गर्न फर्नेस-आउटसाइड रिफाइनिङ (LF/VD) सँग मिलाएर विद्युतीय भट्टीहरू प्रयोग गर्नुहोस्।
फोर्जिङ प्रक्रिया: पर्याप्त फोर्जिङ अनुपात (≥ 3:1) सुनिश्चित गर्नुहोस्, अन्न संरचना परिष्कृत गर्नुहोस्; अति तातो वा कम तताउनेबाट बच्नको लागि अन्तिम फोर्जिंग तापमान नियन्त्रण गर्नुहोस्।
तातो उपचार प्रक्रिया: समान संरचना सुनिश्चित गर्न र अवशिष्ट तनाव हटाउन सामान्यीकरण, शमन र टेम्परिंग (क्विन्चिंग + टेम्परिंग)।
5. आपूर्तिकर्ता योग्यता र गुणस्तर आश्वासन
प्रमाणीकरण योग्यताहरू: आपूर्तिकर्ताले वर्गीकरण समाज (जस्तै ABS कारखाना पहिचान) बाट प्रमाणीकरण प्राप्त गर्नुपर्छ र ISO 9001 गुणस्तर व्यवस्थापन प्रणाली भएको हुनुपर्छ।
गुणस्तर अभिलेखहरू: सामग्री पत्ता लगाउने क्षमताका लागि कागजातहरू प्रदान गर्नुहोस् (जस्तै पिघलने फर्नेस नम्बर, तातो उपचार ब्याच) र तेस्रो-पक्ष परीक्षण रिपोर्टहरू (जस्तै SGS)।
प्राविधिक समर्थन: आपूर्तिकर्तालाई प्रक्रिया समस्याहरू समाधान गर्न मद्दत गर्न आवश्यक छ (जस्तै वेल्डिंग प्यारामिटरहरू अनुकूलन गर्ने)।
6. निरीक्षण र प्रमाणीकरण
आगमन निरीक्षण:
रासायनिक संरचना विश्लेषण (स्पेक्ट्रोमीटर द्वारा पत्ता लगाइएको)।
मेकानिकल गुण परीक्षण (तन्य, प्रभाव, कठोरता)।
गैर-विनाशकारी परीक्षण (अल्ट्रासोनिक परीक्षण UT, चुम्बकीय कण परीक्षण MT)।
तेस्रो-पक्ष प्रमाणिकरण: मुख्य सामग्रीहरू एक वर्गीकरण समाज (जस्तै CCS) द्वारा साइटमा निरीक्षण गर्नुपर्छ, वा आधिकारिक प्रयोगशालामा पुन: परीक्षण गरिनुपर्छ।
सोधपुछ पठाउनुहोस्
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।
गोपनीयता नीति